|
|
| Nome da marca: | CHG |
| Número do modelo: | AC-24 |
| MOQ: | 1 conjunto |
| Preço: | 100,000-300,000 USD |
| Condições de pagamento: | L/C,D/A,D/P,T/T |
| Capacidade de abastecimento: | 10 conjuntos por ano |
Linha de Produção de Pintura Eletrostática a Pó para Perfis de Alumínio com Transportador Aéreo
Sistema Personalizado de Acabamento de Superfície para Extrusões de Alumínio
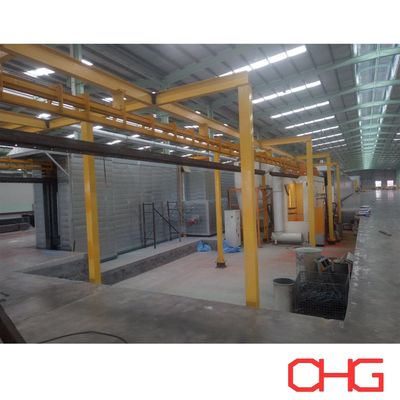
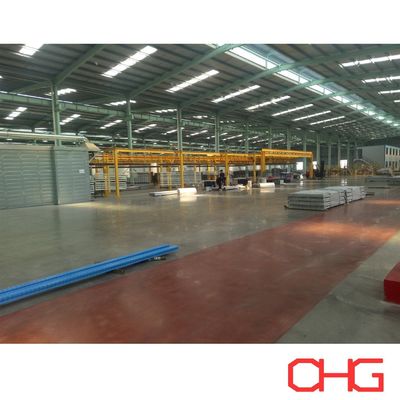
Esta linha de produção de pintura eletrostática a pó para perfis de alumínio fornece uma solução integrada para o acabamento de superfície de extrusões de alumínio arquitetônicas e industriais.
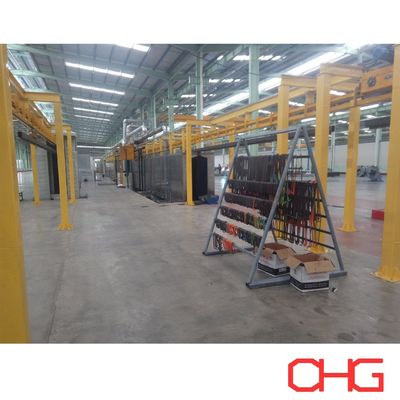
O sistema utiliza um transportador aéreo para transportar os perfis através das principais etapas de produção, criando um fluxo de trabalho contínuo desde o pré-tratamento e secagem até a aplicação do pó, cura, resfriamento e inspeção final. O carregamento e descarregamento manual permitem que os fabricantes manuseiem perfis com diferentes comprimentos, seções transversais e requisitos de lote sem introduzir complexidade desnecessária no processo de manuseio de materiais.
Cada linha de produção é projetada de acordo com os produtos de alumínio reais, saída necessária, especificação de revestimento, condições de fábrica e nível de automação desejado.
Configuração Principal do Equipamento
Uma linha completa de pintura eletrostática a pó para perfis de alumínio pode incluir:
Sistema de pré-tratamento de superfície de alumínio
Seções de enxágue com água
Forno de secagem de umidade
Transportador aéreo
Cabine de pulverização de pó
Pistolas de pulverização eletrostática automáticas
Equipamento de retoque manual
Sistema de fornecimento de pó
Equipamento de recuperação de pó
Forno de cura de pó
Seção de resfriamento
Controle PLC e HMI
Estações de carregamento e descarregamento manual
A configuração final do equipamento depende do processo de produção e dos requisitos de revestimento do cliente.
Manuseio Aéreo de Materiais
Perfis longos de alumínio requerem posicionamento estável e espaçamento adequado enquanto viajam pela linha de produção.
O transportador aéreo é projetado de acordo com fatores como:
Comprimento máximo do perfil
Seção transversal do perfil
Peso da peça de trabalho
Perfis por gancho
Espaçamento dos ganchos
Capacidade de linha necessária
Velocidade do transportador
Altura livre da oficina
Arranjo do equipamento
Ganchos e pontos de suspensão adequados são selecionados para manter os perfis estáveis, mantendo acesso suficiente para pré-tratamento, pulverização de pó e cura.
Para aplicações que exigem acúmulo de transportadores ou controle de produção mais flexível, um transportador Power and Free também pode ser considerado.
Pré-tratamento de Perfis de Alumínio
A preparação da superfície tem uma influência significativa na adesão e no desempenho de corrosão do revestimento em pó finalizado.
Antes da aplicação do pó, os perfis de alumínio são limpos e tratados quimicamente para remover contaminantes e estabelecer uma superfície adequada para o revestimento.
Uma sequência típica de pré-tratamento de alumínio pode incluir:
Desengraxe → Enxágue → Decapagem / Tratamento de Superfície → Enxágue → Tratamento de Conversão → Enxágue Final
A sequência real é determinada pela liga de alumínio, condição da superfície, sistema químico e desempenho de revestimento exigido.
Limpeza e Desengraxe
Óleo, graxa, poeira, resíduos de extrusão e outros contaminantes são removidos da superfície do alumínio antes do tratamento químico posterior.
Decapagem e Tratamento de Superfície
Onde necessário, uma etapa de decapagem ou tratamento de superfície relacionado pode ser incorporada para preparar o substrato de alumínio para o tratamento de conversão subsequente.
Tratamento de Conversão
Dependendo das especificações do projeto, a linha pode usar um tratamento de conversão cromado ou livre de cromo apropriado.
O processo selecionado ajuda a estabelecer uma interface adequada entre o substrato de alumínio e o revestimento em pó, ao mesmo tempo em que contribui para a proteção contra corrosão necessária.
Enxágue Final
Resíduos de produtos químicos do processo são removidos antes que os perfis prossigam para a secagem. Os requisitos de enxágue final, incluindo a qualidade da água, são determinados de acordo com a química de pré-tratamento selecionada.
Secagem de Umidade Antes da Aplicação do Pó
Após o pré-tratamento úmido, os perfis de alumínio entram em uma seção de secagem para remover a umidade residual da superfície.
O sistema de secagem é projetado de acordo com:
Dimensões do perfil
Espessura da seção de alumínio
Velocidade do transportador
Capacidade de produção
Processo de pré-tratamento
Condições de secagem necessárias
Uma superfície de peça de trabalho suficientemente seca fornece condições adequadas para a aplicação eletrostática de pó subsequente.
Aplicação Eletrostática de Pó
Os perfis de alumínio preparados entram na cabine de pulverização de pó, onde o pó carregado eletrostaticamente é aplicado às peças de trabalho aterradas.
Dependendo dos requisitos de produção, a seção de pulverização pode combinar:
Pistolas de pulverização automáticas
Reciprocadores
Pistolas de retoque manual
Equipamento de fornecimento de pó
Equipamento de recuperação de pó
Pistolas automáticas fornecem aplicação repetível durante a produção contínua, enquanto o retoque manual pode ser usado para seções transversais complicadas, áreas rebaixadas e locais que requerem cobertura adicional.
A quantidade e o posicionamento das pistolas de pulverização são determinados de acordo com a geometria do perfil, velocidade da linha, saída necessária e especificação de revestimento.
Recuperação de Pó e Gerenciamento de Cores
O pó pulverizado em excesso é coletado pelo sistema de extração e recuperação da cabine.
A configuração de recuperação apropriada depende de:
Número de cores de pó
Frequência de mudanças de cor
Volume de produção
Requisitos de recuperação de pó
Tempo de limpeza necessário
Configuração da cabine de pulverização
Para fabricantes que produzem várias cores, os requisitos de mudança de cor devem ser considerados durante o projeto inicial da cabine e do sistema de recuperação.
Cura do Pó
Após a pulverização, os perfis revestidos são transportados para o forno de cura.
Durante a cura, o pó derrete, flui e reticula para formar o filme de revestimento finalizado.
O sistema de cura é projetado de acordo com os requisitos do fabricante do pó e as características térmicas dos perfis de alumínio.
Fatores importantes incluem:
Temperatura de metal necessária
Especificação de cura do pó
Seção transversal e espessura da parede do perfil
Velocidade do transportador
Capacidade de produção
Configuração do forno
Energia de aquecimento disponível
Condições de cura corretas são importantes para alcançar a aparência, adesão, propriedades mecânicas e desempenho de revestimento a longo prazo necessários.
Resfriamento e Inspeção Final
Após sair do forno de cura, os perfis revestidos passam por uma seção de resfriamento antes do descarregamento e manuseio posterior.
Os produtos acabados podem então ser inspecionados de acordo com a especificação de qualidade exigida.
Itens típicos de inspeção incluem:
Espessura do filme seco
Aparência da superfície
Cor e brilho
Adesão do revestimento
Uniformidade do revestimento
Defeitos visíveis
Testes adicionais podem ser incorporados de acordo com os padrões de produto do cliente e requisitos de uso final.
Aplicações Típicas
A linha de produção pode ser personalizada para produtos de alumínio como:
Perfis de janelas e portas
Perfis de fachadas cortina
Extrusões de alumínio arquitetônicas
Perfis de alumínio industriais
Componentes de móveis
Perfis de alumínio decorativos
Estruturas de painéis solares
Componentes de sistemas de construção
Extrusões relacionadas a transporte
Produtos gerais de alumínio
Como produtos diferentes têm diferentes seções transversais e requisitos de acabamento, o layout da linha de produção e o processo devem ser desenvolvidos em torno da gama de produtos real.
Soluções Personalizadas de Pintura Eletrostática a Pó para Alumínio
Cada linha de pintura eletrostática a pó para perfis de alumínio é projetada de acordo com as condições de produção específicas do projeto.
Para desenvolver a solução técnica apropriada, as seguintes informações são particularmente importantes:
Desenhos ou seções transversais de perfis de alumínio
Comprimentos máximos e mínimos de perfil
Dimensões máximas da peça de trabalho
Peso do perfil
Capacidade de produção horária ou diária necessária
Número de perfis por gancho
Especificação de revestimento necessária
Requisitos de pré-tratamento
Tipo de pó
Número de cores
Frequência de mudança de cor
Dimensões da fábrica e altura livre
Fonte de energia disponível
Condições elétricas locais
Nível de automação necessário
Com base nessas informações, podemos projetar o sistema de pré-tratamento, equipamentos de secagem, transportador aéreo, cabine de pulverização de pó, equipamentos de aplicação e recuperação de pó, forno de cura, seção de resfriamento, sistema de controle e layout completo da linha de produção para atender aos requisitos de fabricação do cliente.
Entre em contato conosco com as informações do seu perfil de alumínio e a capacidade de produção necessária para uma proposta técnica e cotação personalizadas.
![]()