|
|
| Nome da marca: | CHG |
| Número do modelo: | AC-02 |
| MOQ: | 1 conjunto |
| Preço: | 100,000-300,000 USD |
| Condições de pagamento: | L/C,D/A,D/P,T/T |
| Capacidade de abastecimento: | 10 conjuntos por ano |
Linha de produção de revestimento em pó de peças automotivas com pulverização automática
A CHG projeta e fornece linhas de produção automáticas de revestimento em pó para peças automotivas, integrando pré-tratamento de superfície, aplicação de pó eletrostático, cura térmica,e manipulação de materiais num processo de fabrico coordenado.
Esta linha de produção é desenvolvida para revestimento de componentes automotivos feitos de ligas de alumínio e chapas de aço.secagem controlada, pulverização automática, retoque manual, cura e arrefecimento forçado.
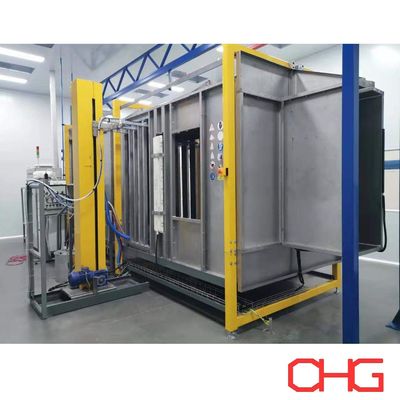
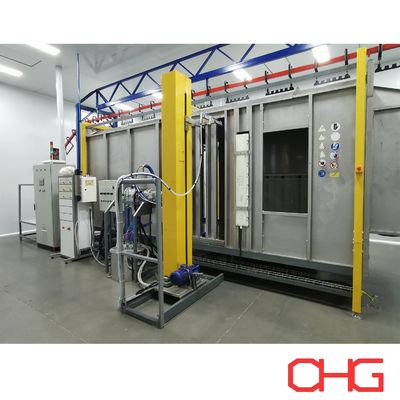
A secção de pulverização incorpora cabinas de pulverização de aço inoxidável e PVC, enquanto o controlo da temperatura e da umidade ajuda a manter condições ambientais adequadas durante a aplicação do pó.
Cada fase de produção é configurada de acordo com as características da peça do cliente, o desempenho de revestimento exigido, a capacidade de produção e o layout da fábrica.
A linha de produção consiste em várias secções de processamento interligadas concebidas para suportar operações de fabrico contínuas.
| Secção de produção | Função principal |
|---|---|
| Carregamento assistido por elevador | Suporta o carregamento e transferência de peças de trabalho |
| Pre-desengraxagem | Elimina óleos iniciais e contaminantes da superfície |
| Desengraxante | Fornece uma limpeza adicional das superfícies metálicas |
| Enxaguamento com água | Elimina resíduos de produtos químicos de limpeza |
| Vitrificação Pré-tratamento | Forma uma camada de conversão compatível na superfície do metal |
| Chuva de água | Remover a água retida das superfícies e recantos da peça |
| Forno de secagem | Elimina a umidade residual antes da pulverização |
| Refrigeração antes da pulverização | Traz peças de trabalho para condições adequadas de aplicação de pó |
| Cabines de pulverização de aço inoxidável e PVC | Fornecer áreas fechadas de revestimento em pó |
| Pistolas de pulverização automáticas | Realizar a aplicação primária de pó eletrostático |
| Estações de arranque manual | Fornecer cobertura adicional quando necessário |
| Controle da temperatura e da umidade | Manter as condições do ambiente de pulverização especificadas |
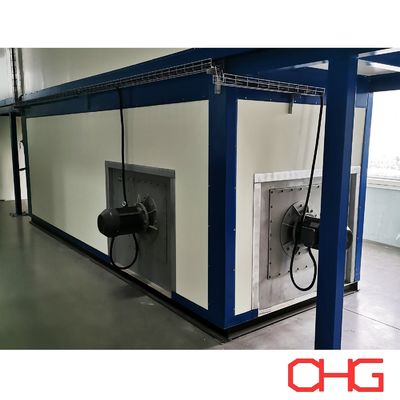
| Curagem do Forno | Curar termicamente o revestimento em pó |
| Sistema de arrefecimento forçado | Reduz a temperatura da peça após o curado |
| Descarga manual | Permite aos operadores remover componentes acabados |
A disposição do equipamento e os parâmetros técnicos são estabelecidos de acordo com os requisitos de fabrico do cliente.
As peças automotivas podem variar significativamente em dimensões, espessura do material, geometria da superfície e especificações de revestimento.
Alguns componentes têm superfícies planas relativamente simples, enquanto outros contêm secções estampadas, juntas soldadas, bordas e áreas incrustadas que requerem consideração adicional durante a pulverização.
Esta linha de revestimento é projetada para acomodar diferentes produtos metálicos automotivos através de arranjos personalizados de manuseio e pulverização de peças de trabalho.
O sistema é destinado a componentes metálicos condutores adequados, incluindo:
Partes de liga de alumínio
Componentes de chapas de aço
Partes de metal estampadas
Fabricação de conjuntos para automóveis
Construções metálicas soldadas
A química do pré-tratamento e os materiais de revestimento em pó devem ser selecionados de acordo com o substrato e o desempenho exigido.
A secção de carga incorpora equipamento de elevação para auxiliar no manuseio e posicionamento da peça.
Esta disposição pode apoiar a transferência de componentes automotivos para a linha de produção, em especial quando as dimensões do produto ou os requisitos de manuseio tornam a carga manual direta menos conveniente.
O equipamento de elevação e a estação de carga são projetados de acordo com o peso, as dimensões, a disposição de suspensão e a capacidade de produção necessária da peça.
A configuração final de carga é coordenada com o sistema de transportadores e com o arranjo da oficina.
A preparação da superfície é uma parte essencial do processo de revestimento em pó de automóveis.
Antes da aplicação de pó, os componentes metálicos devem ser limpos e tratados quimicamente para proporcionar condições adequadas de adesão e resistência à corrosão.
Esta linha de produção incorpora uma sequência de pré-tratamento em várias etapas que consiste em pré-desengraçamento, desengraçamento, enxaguamento, vitrificação e remoção de água.
A fase inicial de limpeza remove uma parte dos óleos, lubrificantes e outros contaminantes restantes da estampação, moldagem, usinagem ou fabricação.
Isto reduz a carga de contaminantes que entram nas fases de tratamento subsequentes.
A segunda fase de limpeza consiste na eliminação dos resíduos de transformação das superfícies metálicas.
A química de limpeza, a temperatura e o tempo de tratamento são selecionados de acordo com o substrato e o nível de contaminação.
Após o desengorduramento, as peças de trabalho passam por fases de enxaguamento para remover produtos químicos residuais de limpeza.
O enxaguamento adequado ajuda a reduzir a transferência de substâncias químicas para a fase de revestimento de conversão.
A linha de produção incorpora um processo de pré-tratamento de vitrificação, geralmente associado a revestimentos de conversão de película fina utilizados no acabamento industrial de metais.
Dependendo do sistema químico escolhido, este tratamento pode ser adequado para substratos de aço e alumínio.
O revestimento de conversão destina-se a suportar a aderência e o desempenho de corrosão do revestimento em pó.
A química do pré-tratamento e os parâmetros de funcionamento devem ser verificados para as especificações reais dos materiais metálicos e do revestimento.
Após tratamento químico e enxaguamento, é utilizado ar comprimido para remover a água retida das peças de trabalho.
Esta fase é particularmente útil para componentes com dobras, canais, secções embutidas ou outras geometrias onde a água pode acumular-se.
O sopro de água reduz a carga de umidade que entra no forno de secagem.
Após o pré-tratamento, as peças de trabalho entram na secção de secagem.
O forno de secagem remove a humidade remanescente antes da aplicação de pó eletrostático.
As condições de secagem são determinadas em função das dimensões da peça, da espessura do metal, da velocidade do transportador e da capacidade de produção necessária.
Após a secagem, os componentes passam por uma secção de arrefecimento antes de entrarem na cabina de pulverização.
Esta fase ajuda a manter a temperatura da peça dentro do intervalo adequado para o processo de revestimento em pó selecionado.
O controlo da temperatura da peça de trabalho pode ser importante para uma deposição estável do pó e para o acabamento da superfície exigido.
A secção de aplicação de revestimento inclui cabinas de pulverização fabricadas em aço inoxidável e materiais de PVC.
O arranjo da cabine é desenvolvido de acordo com o método de pulverização, as dimensões da peça, os requisitos de extração de pó e o layout da produção.
A construção de aço inoxidável fornece um gabinete industrial durável adequado para operações específicas de revestimento em pó.
A cabine pode ser projetada com acesso apropriado a pistolas de pulverização, equipamentos de extração, iluminação e provisões de manutenção.
A construção de PVC oferece resistência química e facilita a limpeza de rotina.
As dimensões e as aberturas da cabine são coordenadas com o envelope da peça de trabalho e com o equipamento de pulverização.
A área de aplicação do pó inclui o controlo da temperatura e da umidade para manter as condições de funcionamento especificadas.
As condições ambientais podem afetar o comportamento do pó, a aplicação eletrostática e a consistência do revestimento.
Os intervalos de temperatura e umidade relativa exigidos são estabelecidos de acordo com o material do pó, as recomendações de equipamento e os requisitos de produção.
A linha de produção combina pulverização automática com aplicação manual suplementar.
Esta disposição permite operações de revestimento repetíveis, permitindo simultaneamente uma atenção adicional às geometrias complexas do produto.
Pistolas de pulverização eletrostáticas automáticas aplicam partículas de pó carregadas em componentes automotivos aterrados.
O número de pistolas de pulverização, as suas posições e os eventuais movimentos alternados são selecionados de acordo com as dimensões da peça e os requisitos de revestimento.
A pulverização automática é particularmente adequada para a produção repetitiva de componentes com geometrias consistentes.
As estações de pulverização manuais proporcionam uma flexibilidade de aplicação adicional.
Os operadores podem ajustar os ângulos das armas e as distâncias de pulverização para abordar áreas como:
De peso superior a 200 g/m2
Superfícies em repouso
Cantos estampados
Outros aparelhos e aparelhos para máquinas de lavar roupa
Margens complexas
Áreas parcialmente protegidas de armas automáticas
A necessidade de retoques manuais depende da geometria real da peça e da cobertura de revestimento necessária.
Após a aplicação de pó, os componentes automóveis revestidos entram no forno de cura.
Durante o aquecimento, o revestimento em pó derrete e flui para formar uma película contínua.
O sistema de cura é concebido de acordo com os requisitos do fabricante de pó seleccionado.
Entre os fatores de projeto importantes estão:
Temperatura do metal exigida
Curar o tempo de residência
Material da peça
Espessura do metal
Dimensões dos componentes
Velocidade do transportador
Circulação de ar no forno
Uniformidade da temperatura
Energia de aquecimento
Dado que os componentes de aço e de alumínio podem ter diferentes características térmicas, a disposição de cura deve ser avaliada em função dos produtos reais.
Após a cura, as peças revestidas entram numa secção de arrefecimento forçado.
A circulação de ar acelera o arrefecimento e ajuda a preparar os componentes para manipulação posterior.
O sistema de refrigeração é configurado de acordo com a massa da peça de trabalho, a capacidade de produção necessária e o espaço disponível na fábrica.
Após o arrefecimento, os operadores removem manualmente os componentes acabados da linha de produção.
Os produtos podem então prosseguir para inspeção, montagem, embalagem ou outras operações de fabricação.
O processo completo pode ser resumido da seguinte forma:
Elevator-Assisted Loading → Pre-Degreasing → Degreasing → Rinsing → Vitrification Pretreatment → Water Blowing → Drying → Pre-Spraying Cooling → Automatic Powder Spraying → Manual Touch-Up → Curing → Forced Cooling → Manual Unloading
A inspecção da qualidade pode ser incorporada de acordo com os requisitos de produção e gestão da qualidade do cliente.
Os componentes automotivos podem exigir normas específicas de desempenho do revestimento, consoante o seu ambiente de aplicação e de serviço.
A linha de produção é projetada para suportar condições de processamento controladas em todas as fases de pré-tratamento, pulverização e cura.
Os elementos típicos de inspecção da qualidade incluem:
Espessura da película seca
Aparência da superfície
Adesão do revestimento
Consistência da cor
Nível de brilho
Cobertura do revestimento
Desempenho de cura
Resistência à corrosão
Podem ser necessários ensaios adicionais de acordo com as especificações automotivas do cliente.
A qualidade do revestimento depende do desempenho combinado da preparação do substrato, dos materiais de revestimento, dos parâmetros de aplicação, das condições de cura e do controlo da produção.
A linha pode ser projetada para componentes adequados de liga de alumínio e aço, utilizando química de pré-tratamento e materiais de revestimento compatíveis.
O sistema de pré-tratamento em vários estágios fornece limpeza, enxaguamento e tratamento de conversão antes da aplicação de pó.
O controlo da temperatura e da umidade permite um ambiente mais estável para o revestimento por pó eletrostático.
As pistolas de pulverização automáticas gerenciam a operação primária de revestimento, enquanto o retoque manual fornece flexibilidade para componentes automotivos complicados.
A secagem, o resfriamento pré-espelhamento, a cura e o resfriamento forçado são integrados na sequência de produção.
A carga assistida por elevador e a descarga manual podem ser configuradas de acordo com as características da peça de trabalho do cliente e as condições da fábrica.
O equipamento está organizado para coordenar o movimento das peças de trabalho entre secções de processamento e reduzir o manuseamento desnecessário.
A linha de revestimento em pó pode ser personalizada para componentes metálicos adequados utilizados na fabricação de automóveis, incluindo:
Aparelhos para automóveis
De aço ou de aço carbono
Componentes de liga de alumínio
Suportes estruturais do veículo
Componentes do gabinete da bateria
Casas de equipamentos para automóveis
Partes de metal estampadas
Outros aparelhos de cozinha
Componentes de reforço metálico
Outras peças de automóveis fabricadas
A adequação do produto depende do substrato, da geometria dos componentes, das especificações do revestimento e da capacidade de produção necessária.
| Parâmetro | Configuração |
|---|---|
| Aplicação | Componentes metálicos para automóveis |
| Materiais de substrato | Alumínio e chapas de aço |
| Carregamento | Acionamento por elevador |
| Desembarque | Manual |
| Pré-tratamento | Pre-desengraçamento, desengraçamento, enxaguamento e vitrificação |
| Remoção de água | Sopro de ar comprimido |
| Secagem | Forno de secagem integrado |
| Refrigeração antes da pulverização | Incluído |
| Materiais para cabines de pulverização | Aço inoxidável e PVC |
| Aplicação do pó | Pulverização automática com ajuste manual |
| Ambiente de pulverização | Temperatura e humidade controladas |
| Curagem | Curagem térmica integrada |
| Refrigeração pós-curagem | Refrigeração forçada |
| Capacidade de produção | Personalizado |
| Dimensões da peça | De acordo com as especificações do produto |
| Nível de automação | Específico do projeto |
| Layout da fábrica | Personalizado |
A CHG desenvolve linhas de produção de revestimentos em pó para automóveis de acordo com as exigências de fabrico reais do cliente.
Para elaborar um projecto preliminar e um orçamento, indicar:
Desenhos ou fotografias de componentes automóveis
Materiais para peças de trabalho
Comprimento, largura e altura máximos
Peso máximo individual da peça de trabalho
Capacidade de produção horária ou diária necessária
Espessura de revestimento exigida
Especificações do revestimento em pó
Requisitos de resistência à corrosão
Especificações do pré-tratamento
Número de cores de revestimento
Frequência de mudança de cor
Dimensões de fábrica disponíveis
Altura livre da oficina
Energia de aquecimento e abastecimento eléctrico
Normas de qualidade automotiva aplicáveis
Nível de automação exigido
Com base nestes parâmetros, o CHG pode elaborar uma proposta técnica que abranja o sistema de pré-tratamento, equipamento de carregamento, cabinas de pulverização, equipamento de pulverização automático e manual, fornos de secagem e cura,secções de arrefecimento, manipulação de materiais e controlo geral da linha de produção.
A CHG fornece soluções completas de linha de produção de revestimento em pó para fabricantes que necessitam de equipamentos integrados de acabamento de superfície para peças metálicas automotivas.
Esta configuração combina pré-tratamento de vitrificação em vários estágios, carregamento assistido por elevador, cabines de pulverização de aço inoxidável e PVC, pulverização automática com retoque manual,condições de pulverização controladas, cura térmica e arrefecimento forçado.
O sistema é projetado de acordo com os materiais dos componentes do cliente, a capacidade de produção, os requisitos de revestimento e o layout da fábrica.
Entre em contato com a CHG com suas especificações de peças automotivas e requisitos de fabricação para receber uma proposta de linha de produção de revestimento em pó personalizada e cotação.
![]()
![]()