|
|
| Nome da marca: | CHG |
| Número do modelo: | AC-28 |
| MOQ: | 1 conjunto |
| Preço: | 100,000-300,000 USD |
| Condições de pagamento: | T/T,D/P,D/A,L/C |
| Capacidade de abastecimento: | 10 conjuntos por ano |
Linha de Produção de Revestimento em Pó de Extrusão de Alumínio com Transportador Aéreo
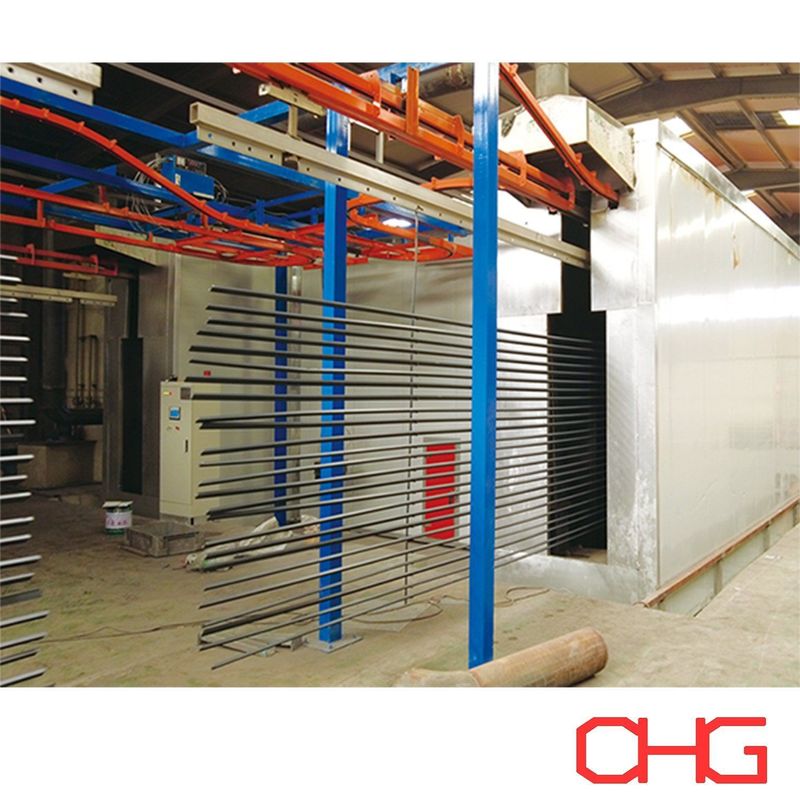
A CHG fornece linhas personalizadas de revestimento em pó de extrusão de alumínio para fabricantes que necessitam de uma solução integrada para preparação de superfície, aplicação eletrostática de pó e cura térmica.
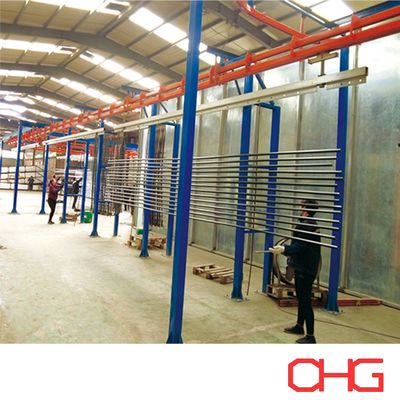
Projetada para processar perfis de alumínio de diferentes comprimentos e formas de seção transversal, esta linha de produção utiliza um transportador aéreo para transportar peças suspensas através das etapas de revestimento. Estações manuais de carregamento e descarregamento permitem que os operadores manuseiem diferentes configurações de perfil e ajustem os arranjos de suspensão de acordo com o produto.
O equipamento é projetado em torno da capacidade de produção do cliente, dimensões do perfil de alumínio, especificações de revestimento e layout da fábrica.
Da pré-tratamento químico à inspeção final, o sistema reúne as operações essenciais de acabamento em um processo de produção coordenado.
Fabricantes de extrusão de alumínio frequentemente produzem uma ampla gama de produtos, incluindo caixilhos de janelas, perfis arquitetônicos, seções estruturais e componentes industriais.
Esses produtos podem diferir em comprimento, espessura de parede, geometria de seção transversal e acabamento de superfície necessário.
Uma linha de revestimento em pó adequada deve considerar essas variações ao determinar o espaçamento do transportador, a orientação da peça, o arranjo das pistolas de pulverização e as condições de cura.
A CHG desenvolve a configuração da linha de produção de acordo com os produtos reais, em vez de aplicar dimensões de equipamento idênticas a cada projeto.
Comprimento máximo do perfil de alumínio
Largura e forma da seção transversal do perfil
Peso individual da peça
Capacidade de produção necessária
Orientação e espaçamento de suspensão
Especificações de espessura do revestimento
Requisitos de pré-tratamento
Número de cores de revestimento
Dimensões disponíveis da oficina
Energia de aquecimento e fornecimento elétrico
Esses parâmetros formam a base para a seleção do equipamento e o desenvolvimento do layout da linha de produção.
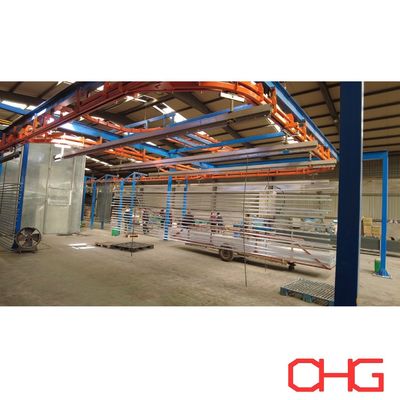
O transportador aéreo conecta as principais seções de processamento e transporta perfis de alumínio através da linha de produção.
As peças são suspensas em suportes personalizados, permitindo que as superfícies necessárias permaneçam acessíveis durante o tratamento e a pulverização.
O transportador é projetado de acordo com as dimensões do perfil, o arranjo de suspensão e a vazão de produção necessária.
Fatores importantes de engenharia incluem espaçamento dos transportadores, roteamento da trilha, velocidade do transportador, capacidade de carga e altura livre da fábrica.
Para extrusões de alumínio longas, o arranjo de suspensão também deve considerar a estabilidade da peça e o movimento potencial durante o transporte.
Os operadores posicionam os perfis de alumínio nos suportes do transportador na estação de carregamento.
O carregamento manual permite que o arranjo de suspensão seja ajustado para diferentes formas de produto e lotes de produção.
Fixações adequadas podem ser projetadas para suportar os perfis e manter o espaçamento apropriado entre peças adjacentes.
Após a cura e o resfriamento, os perfis de alumínio acabados são removidos do transportador.
A área de descarregamento é organizada para fornecer acesso adequado aos operadores e facilitar a transferência para inspeção, embalagem ou operações de fabricação subsequentes.
| Equipamento | Função |
|---|---|
| Estação de Carregamento | Suspensão manual de perfis de alumínio |
| Transportador Aéreo | Transporte entre as etapas de produção |
| Sistema de Limpeza de Superfície | Remoção de óleos e contaminantes |
| Sistema de Pré-tratamento Químico | Preparação de superfícies de alumínio para revestimento |
| Equipamento de Enxágue | Remoção de resíduos químicos |
| Estufa de Secagem | Eliminação de umidade residual |
| Cabine de Pulverização de Pó | Aplicação eletrostática de pó em ambiente fechado |
| Equipamento de Pulverização de Pó | Aplicação de pó em superfícies de alumínio aterradas |
| Sistema de Recuperação de Pó | Coleta de pó pulverizado em excesso |
| Estufa de Cura | Cura térmica do revestimento |
| Seção de Resfriamento | Resfriamento dos perfis acabados |
| Área de Inspeção | Verificação da qualidade do revestimento |
| Estação de Descarregamento | Remoção manual de produtos revestidos |
| Sistema de Controle | Coordenação da operação do equipamento |
O arranjo do equipamento pode ser adaptado de acordo com os requisitos do processo do cliente e o espaço disponível na fábrica.
O processo típico segue esta sequência:
Carregamento Manual → Limpeza → Pré-tratamento Químico → Enxágue → Secagem → Pulverização Eletrostática de Pó → Cura → Resfriamento → Inspeção de Qualidade → Descarregamento Manual
Perfis de alumínio podem conter óleos, lubrificantes, poeira e resíduos de extrusão, usinagem ou outras operações de fabricação.
Antes do revestimento, esses contaminantes devem ser removidos para preparar as superfícies metálicas para o pré-tratamento químico.
O equipamento de limpeza e as condições de operação são selecionados de acordo com o tipo e a quantidade de contaminação.
Dependendo dos requisitos de produção, o processo de limpeza pode usar tratamento por pulverização ou imersão.
Após a limpeza, os perfis passam por tratamento de conversão química.
Esta etapa prepara a superfície do alumínio para a aplicação de pó e suporta a adesão do revestimento e a resistência à corrosão necessárias.
Tecnologias de pré-tratamento adequadas podem incluir revestimentos de conversão cromados ou livres de cromo, dependendo do substrato e dos requisitos de desempenho do revestimento.
O processo químico é selecionado de acordo com a liga de alumínio, a aplicação pretendida e os padrões de qualidade aplicáveis.
Estágios de enxágue são incorporados conforme necessário para remover resíduos químicos de tratamento.
Após o pré-tratamento e o enxágue, os perfis entram na estufa de secagem.
Esta seção remove a água restante nas superfícies e dentro de canais ou áreas rebaixadas.
As condições de secagem são determinadas de acordo com a geometria do perfil, a espessura do material, a velocidade do transportador e a capacidade de produção.
As peças devem estar suficientemente secas antes de entrar na seção de aplicação de pó.
Os perfis de alumínio preparados entram na cabine de pulverização, onde pistolas de pó eletrostáticas aplicam o material de revestimento selecionado.
Partículas de pó carregadas são atraídas para as superfícies de alumínio aterradas, formando uma camada de pó antes da cura.
O arranjo das pistolas de pulverização é projetado de acordo com a seção transversal do perfil e a cobertura de revestimento necessária.
Para perfis com geometrias complicadas, os ângulos das pistolas, as distâncias de pulverização e os parâmetros de aplicação podem exigir ajuste adicional.
Dependendo do projeto, a seção de pulverização pode incorporar pistolas automáticas, reciprocadores e equipamento de retoque manual.
Após a aplicação do pó, o transportador leva os perfis revestidos para a estufa de cura.
Durante o aquecimento, o pó derrete e flui para formar um filme contínuo.
Para revestimentos em pó termofixos, a reação de cura desenvolve as propriedades mecânicas e protetoras especificadas.
A temperatura do forno e o tempo de residência são determinados de acordo com as recomendações do fabricante do pó e a temperatura do metal necessária.
O sistema de cura deve considerar diferenças na espessura da parede do perfil, densidade de carga e velocidade do transportador.
Após a cura, os perfis de alumínio revestidos entram em uma área de resfriamento.
O resfriamento com ar natural ou forçado pode ser selecionado de acordo com a capacidade de produção e o espaço disponível na oficina.
Os perfis são resfriados a uma temperatura adequada antes do descarregamento e manuseio posterior.
Os produtos acabados são inspecionados de acordo com os requisitos de revestimento do cliente.
Itens típicos de inspeção incluem:
Espessura do filme seco
Aparência da superfície
Consistência da cor
Nível de brilho
Adesão do revestimento
Defeitos visíveis na superfície
Cobertura do revestimento
Testes adicionais podem ser necessários para aplicações arquitetônicas ou industriais com padrões de desempenho específicos.
Perfis de alumínio frequentemente contêm canais, bordas, ranhuras e outras características que influenciam a deposição do pó.
Portanto, o equipamento de pulverização deve ser arranjado de acordo com a geometria real da seção transversal.
A quantidade e as posições de instalação das pistolas são selecionadas para fornecer cobertura adequada das superfícies especificadas.
Para sistemas de pulverização automática, o movimento do reciprocador e a velocidade do transportador são coordenados com o processo de aplicação.
O aterramento elétrico eficaz é importante para a aplicação eletrostática de pó.
Os suportes e pontos de contato devem ser mantidos para suportar a deposição estável do pó.
A entrega de pó, as configurações da pistola de pulverização, a distância de aplicação e o movimento da peça são ajustados de acordo com a espessura do filme necessária.
O revestimento acabado é verificado por meio de procedimentos de inspeção apropriados.
A cabine de pulverização pode ser conectada a um sistema de recuperação de pó projetado para coletar material pulverizado em excesso.
Dependendo da aplicação, o arranjo de recuperação pode incluir separação ciclônica, filtração por cartucho ou outro equipamento de coleta adequado.
O equipamento de recuperação é selecionado de acordo com as características do pó, a capacidade de produção e o número de cores.
Para fabricantes que produzem várias cores, o projeto da cabine de pulverização também deve considerar a acessibilidade para limpeza e os procedimentos de troca de cor.
O pó recuperado pode ser reutilizado quando compatível com as recomendações do fabricante do revestimento e os padrões de qualidade necessários.
A linha de produção pode ser personalizada para uma variedade de produtos de alumínio, incluindo:
Perfis de janela de alumínio
Extrusões de batente de porta
Perfis de fachada cortina
Seções arquitetônicas de alumínio
Componentes de divisórias de alumínio
Perfis decorativos de alumínio
Extrusões industriais de alumínio
Componentes de móveis de alumínio
Estruturas de suporte de alumínio
Produtos gerais de alumínio fabricados
A configuração apropriada do equipamento depende das dimensões do produto, volume de produção e desempenho de revestimento necessário.
O sistema de transportador e suspensão pode ser projetado para extrusões de alumínio com diferentes comprimentos, seções transversais e pesos.
Limpeza, pré-tratamento, secagem, pulverização, cura e resfriamento podem ser conectados dentro de uma linha de produção completa.
O manuseio manual permite que os operadores acomodem diferentes tipos de perfil e arranjos de suspensão.
O sistema de tratamento químico é selecionado de acordo com o substrato de alumínio e o desempenho de revestimento necessário.
A velocidade do transportador, o espaçamento dos suportes e o tempo de residência na cura são calculados de acordo com a capacidade de produção necessária.
As dimensões do equipamento e o roteamento do transportador são desenvolvidos de acordo com o espaço disponível na oficina e o fluxo de materiais.
| Parâmetro | Personalização |
|---|---|
| Tipo de Produto | Perfis e extrusões de alumínio |
| Comprimento Máximo da Peça | De acordo com os requisitos do cliente |
| Peso Máximo da Peça | Com base no projeto do transportador e dos suportes |
| Transportador | Sistema de transportador aéreo |
| Carregamento | Manual |
| Descarregamento | Manual |
| Tratamento de Superfície | Limpeza e tratamento de conversão química de alumínio |
| Aplicação de Pó | Pulverização eletrostática de pó |
| Cabine de Pulverização | Dimensões personalizadas |
| Recuperação de Pó | De acordo com os requisitos de produção |
| Secagem | Estufa de secagem integrada |
| Cura | Estufa de cura de pó |
| Resfriamento | Ar natural ou forçado |
| Capacidade de Produção | Personalizada |
| Nível de Automação | Específico do projeto |
| Layout da Oficina | Engenharia personalizada |
A CHG desenvolve linhas de produção de revestimento em pó de perfis de alumínio com base nos produtos reais e nas condições de fabricação do cliente.
Para preparar um layout preliminar do equipamento e uma cotação, por favor, forneça:
Desenhos ou fotografias de perfis de alumínio
Comprimento, largura e altura máximos
Peso máximo da peça
Capacidade de produção horária ou diária necessária
Número de perfis por suporte
Espessura de revestimento em pó necessária
Tipo de revestimento em pó
Número de cores de revestimento
Frequência de troca de cor
Especificações de pré-tratamento
Padrões de qualidade de revestimento aplicáveis
Dimensões disponíveis da oficina
Altura livre da fábrica
Energia de aquecimento e fornecimento elétrico
Nível de automação necessário
Esses detalhes permitem que a CHG avalie o arranjo do transportador, o equipamento de pré-tratamento de superfície, a cabine de pulverização, o sistema de recuperação de pó, a estufa de cura e o layout geral da linha de produção.
A CHG fornece soluções integradas de linhas de produção de revestimento em pó para fabricantes de extrusão de alumínio e instalações de acabamento de metal industrial.
Esta configuração combina transporte por transportador aéreo, carregamento e descarregamento manual, pré-tratamento de superfície de alumínio, aplicação eletrostática de pó, cura térmica e resfriamento.
Cada sistema é projetado de acordo com as dimensões do perfil do cliente, requisitos de revestimento, capacidade de produção e condições da fábrica.
Entre em contato com a CHG com suas especificações de perfil de alumínio e requisitos de produção para receber uma proposta e cotação personalizadas de linha de produção de revestimento em pó.